官方样本的全部内容——爆炸图、表格、图表与技术说明——重新编排于本页。完整原始文件可查看 PDF。
适用于多功能组合机床(transfer),使用灵活、加工精度高。
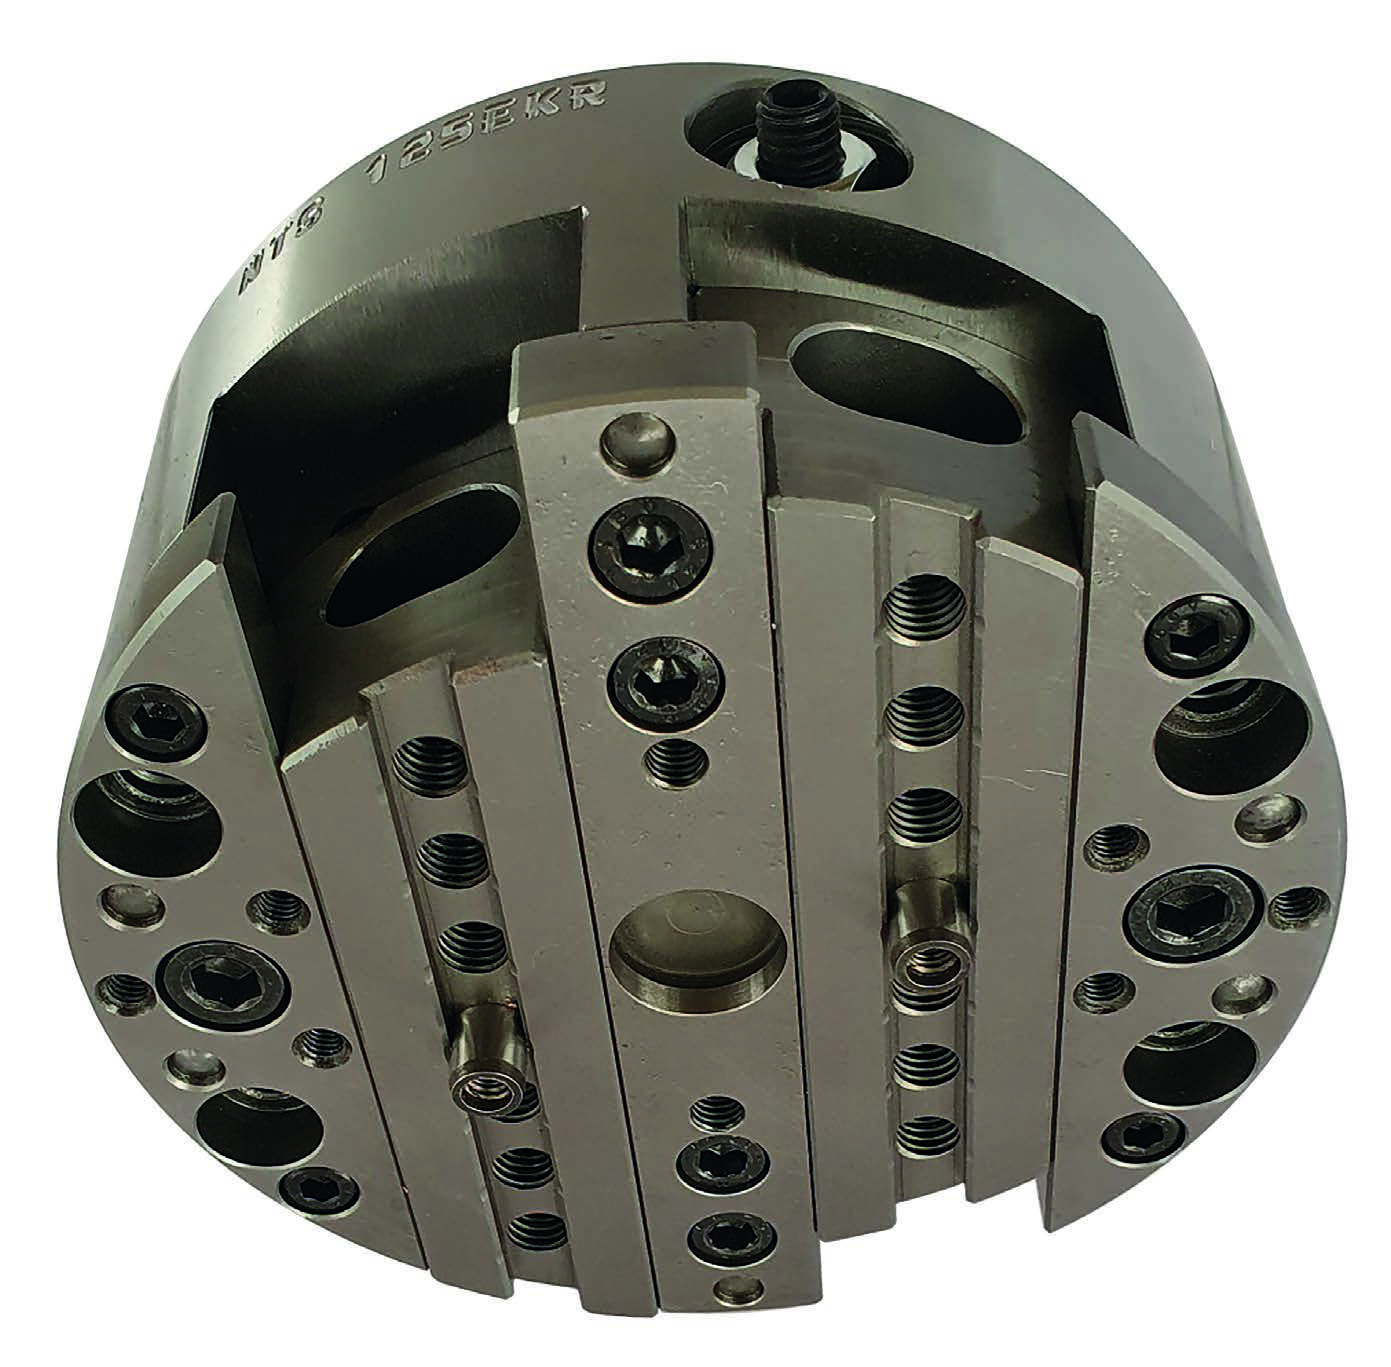
NTS 切槽头可完成插削(平面加工)、螺纹加工及其他内孔加工。安装于柔性固定主轴组合机床上,其加工单元除退刀、车削和螺纹加工外,还可进行插削加工。
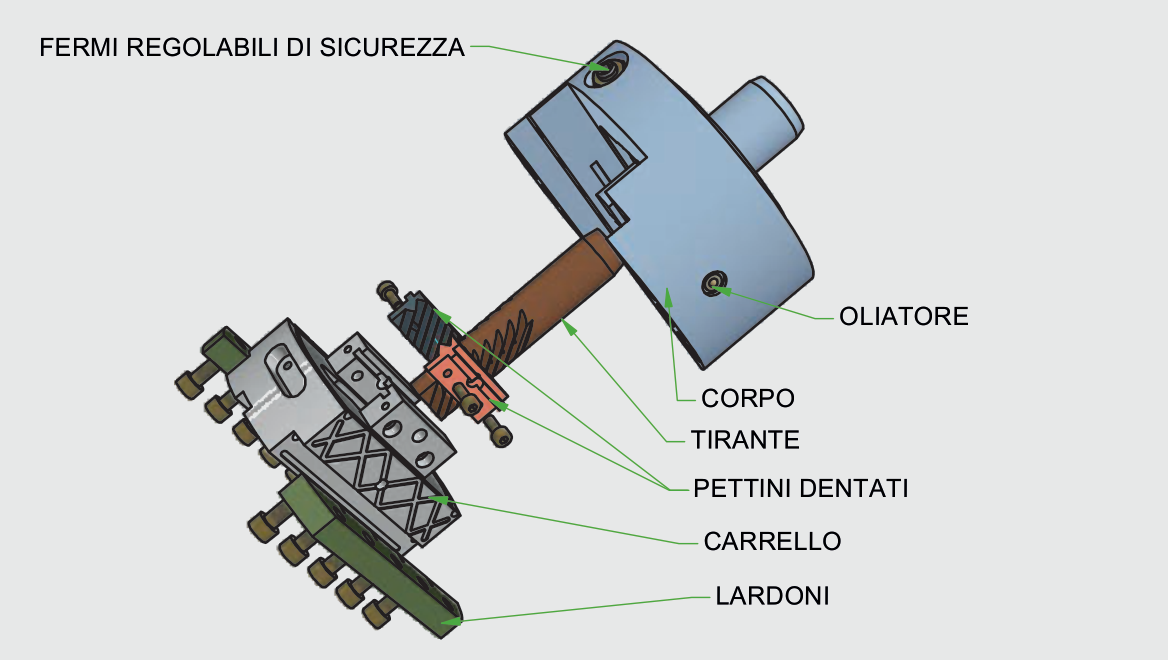
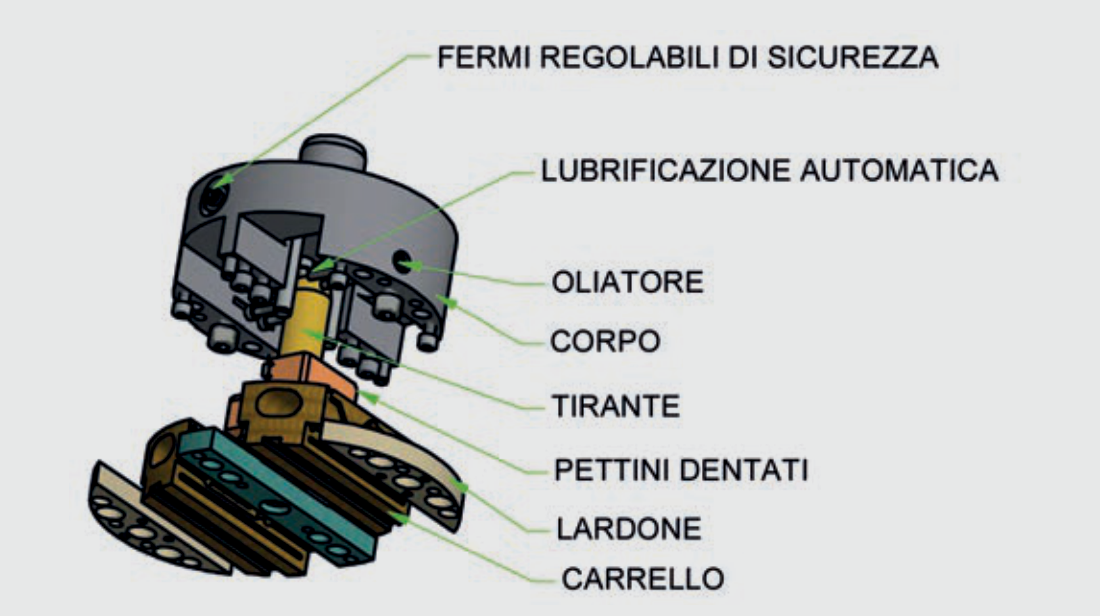
滑块的径向运动通过将加工单元驱动装置连接到头部中心实现;安装刀具的滑块由斜面上的齿条机构驱动。头部通过法兰安装,法兰与所用机床类型相匹配。刀具通过标准或专用刀夹固定在头部。滑块上除安装孔外,另有两个定位销孔用于确定正确位置。
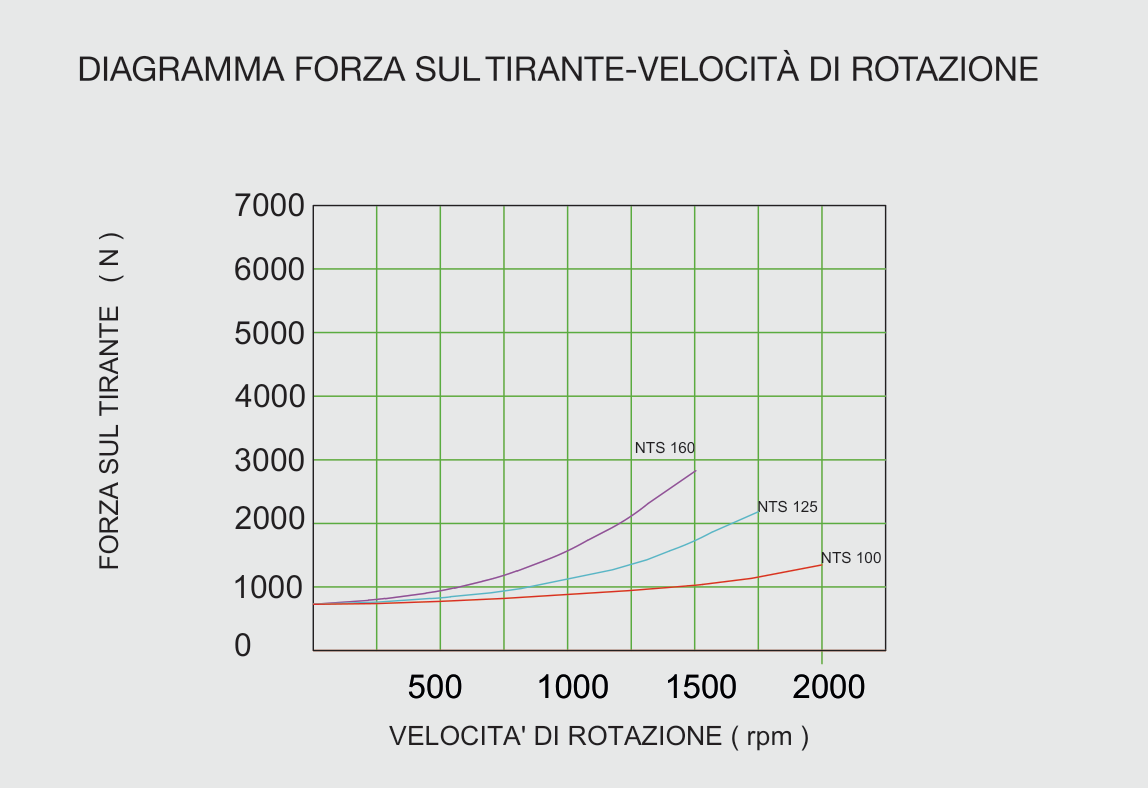
NTS 头部由中心拉杆驱动,所需拉力随主轴转速、刀具重量和行程长度而变化;NTS 头部通过注油器自动润滑,润滑油经中心拉杆输送。各表面经处理,摩擦系数低、使用寿命长。若无集中润滑系统,也可通过本体上的注油器手动润滑。润滑须按规定间隔进行,油量适当以保证必要刚性,并须强制润滑以便拉杆通过。驱动方式可为液压缸驱动或 CNC 轴机电驱动。安全锁扣仅在拉杆拉力很小时使用。
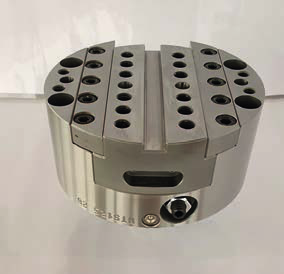
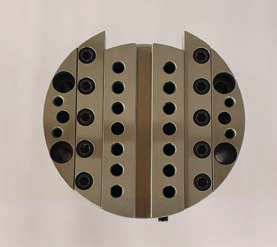
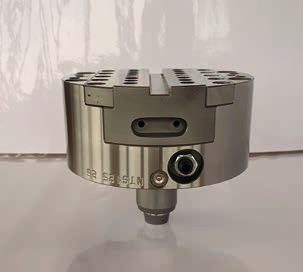
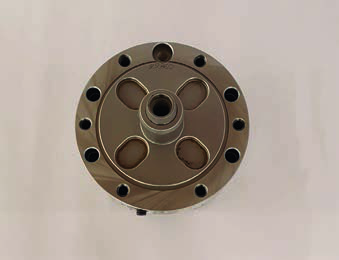
样本第 2 页下方条带中的四张产品照片。
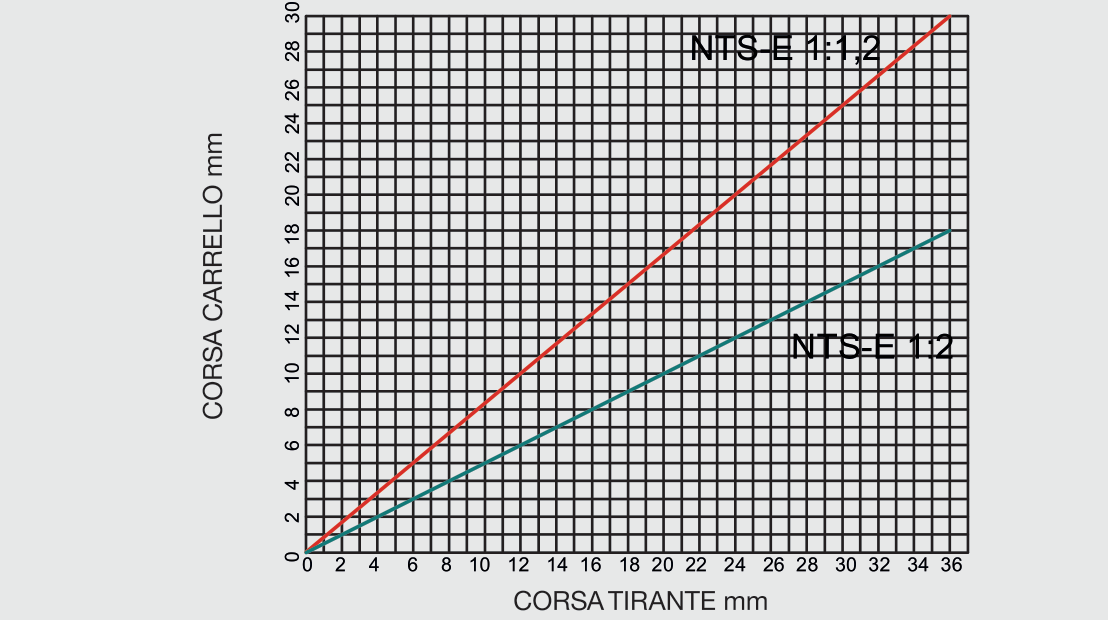
| 型号 | 滑块最大行程 (mm) | 拉杆行程 (mm) | 最高转速 | 传动比 |
|---|---|---|---|---|
| NTS 100 E — 40° | 17 | 20.2 | 15 (10–20) | 1 : 1.2 |
| NTS 125 E — 40° | 22 | 26.4 | 15 (10–20) | 1 : 1.2 |
| NTS 160 E — 40° | 30 | 36.0 | 15 (10–20) | 1 : 1.2 |
| NTS 100 E — 26.5° | 10 | 20.0 | 15 (10–20) | 1 : 2 |
| NTS 125 E — 26.5° | 12 | 24.0 | 15 (10–20) | 1 : 2 |
| NTS 160 E — 26.5° | 18 | 36.0 | 15 (10–20) | 1 : 2 |
数值摘自样本第 1 页表格(NTS-E 系列)。单位(mm / mm / 微米)沿用原文。
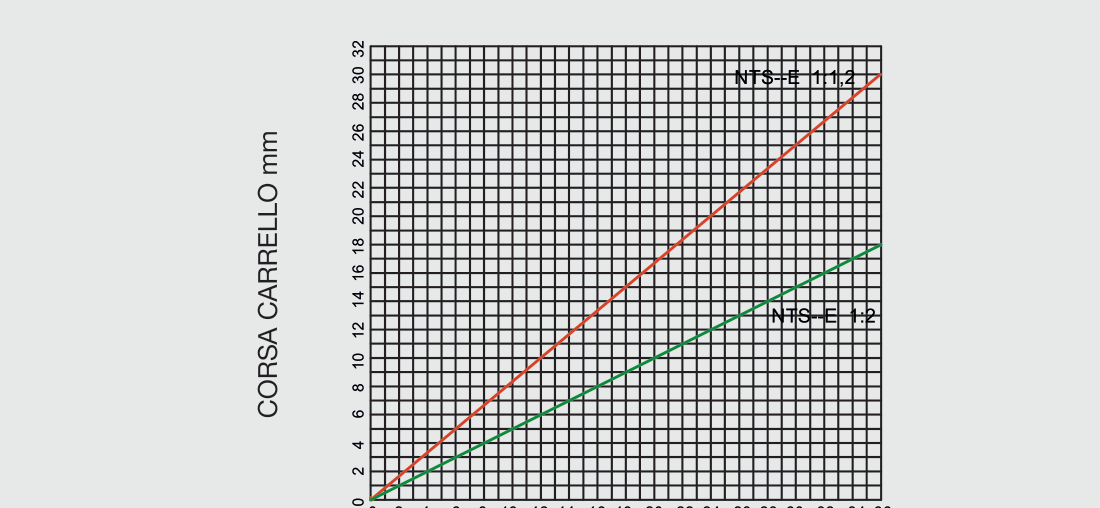
| 型号 | 滑块最大行程 (mm) | 拉杆行程 (mm) | 最高转速 | 传动比 |
|---|---|---|---|---|
| NTS 100 — 40° | 17 | 20.4 | 15 (10–20) | 1 : 1.2 |
| NTS 125 — 40° | 22 | 26.4 | 15 (10–20) | 1 : 1.2 |
| NTS 160 — 40° | 30 | 36.0 | 15 (10–20) | 1 : 1.2 |
| NTS 100 — 26.5° | 10 | 20.0 | 15 (10–20) | 1 : 2 |
| NTS 125 — 26.5° | 14 | 28.0 | 15 (10–20) | 1 : 2 |
| NTS 160 — 26.5° | 18 | 36.0 | 15 (10–20) | 1 : 2 |
数值摘自样本第 2 页表格(NTS 系列)。注:NTS 125 — 26.5° 在第 2 页为 14 / 28.0,而第 1 页(-E 系列)为 12 / 24.0,原文中两个数值并存。
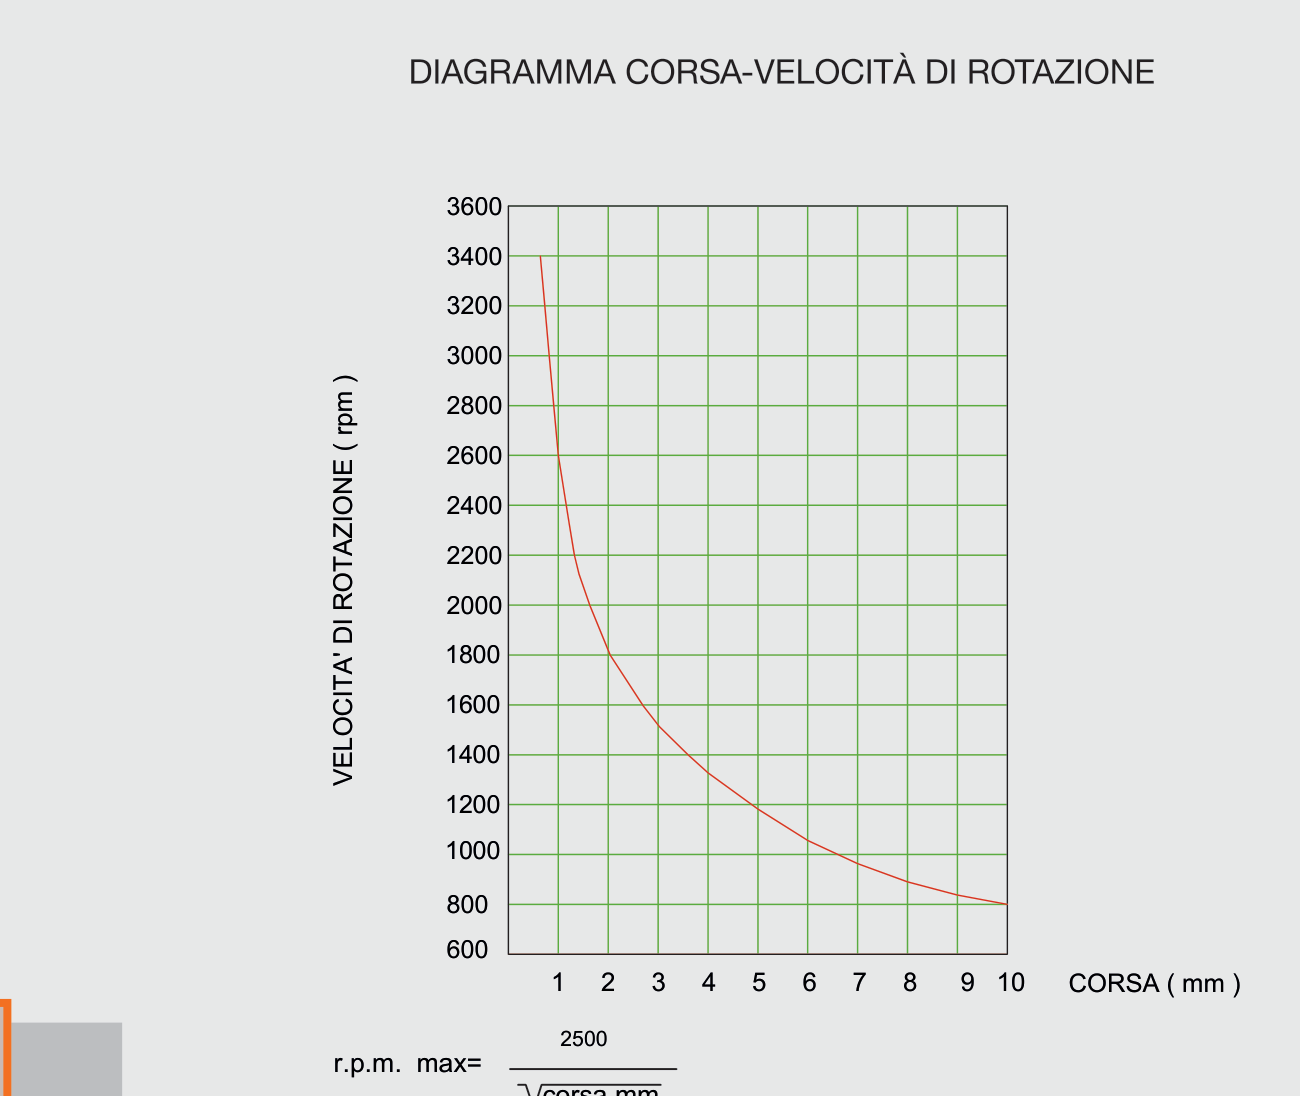
转速为理论值,会随机床、工况与应用、刀具重量及刀具平衡精度而变化。
数据仅供参考:拉力随转速、刀具重量及位置变化很大,还须考虑加工过程产生的力。
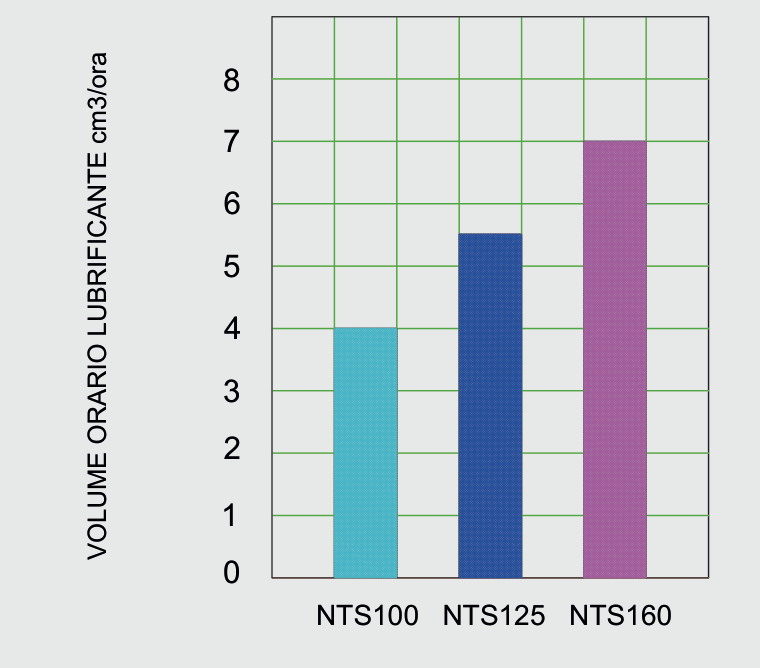
每小时润滑油用量及润滑频率随应用情况变化很大,例如转速、行程、加工载荷等。图表中的数值针对组合机床应用,此类场合头部产量很高。
通常使用 ISO VG 68 导轨油(40 °C 平均粘度 = 68 mm²/s)。重载加工时可使用 Mobil EPO04 润滑剂。
技术数据仅供参考,取自官方样本(同一图表在第 1 页与第 2 页均有出现)。
NTS 125-E 双滑块头部可同时加工两把刀具,完成插削、螺纹加工等工序,用于中心回转式组合机床。两个滑块的径向运动通过将加工单元驱动装置连接到头部中心拉杆实现。
安装刀具的两个滑块由斜面上的齿条机构驱动:拉动中央平面时两滑块闭合;拉动头部右侧时两滑块张开。头部通过法兰安装于机床,法兰与所用机床类型相匹配。刀具通过标准或专用刀夹固定在头部。滑块上除安装孔外,另有一个定位销孔用于确定正确位置;两个滑块皆如此。
双滑块头部适用于中高转速,具体转速随头部规格而变化。
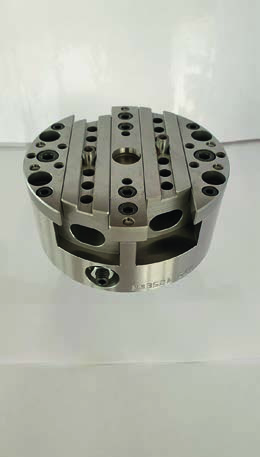
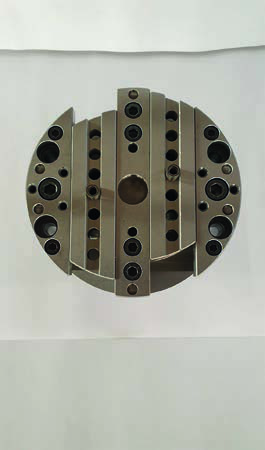
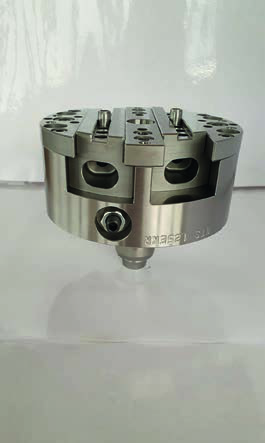
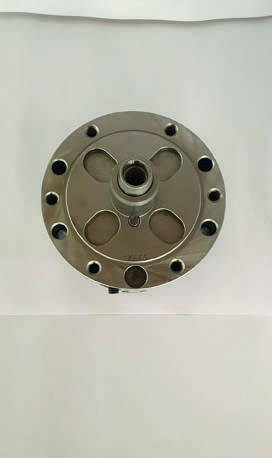
样本第 2 页下方条带中的四张产品照片。
NEVE MECCANICA S.R.L. by Crema 五十余年来专注设计与制造组合机床核心部件:自定心液压虎钳、车削头、工件夹持系统及按客户图纸定制的零件。
联系方式取自原样本末页。